


Kā darbojas plakanās zāģskaidas granulu izgatavošanas mašīna?
saturu
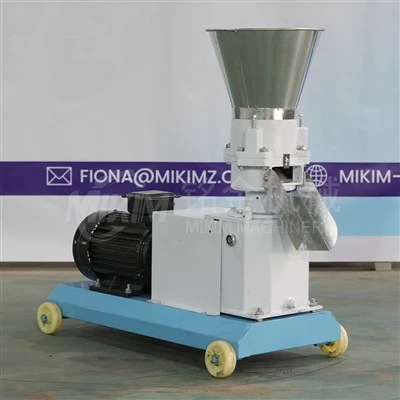
Plakanās kokskaidu granulu mašīnas galvenā darba loģika ir "ekstrūzijas formēšana". Izmantojot spiediena rullīšu un plakanās formas relatīvo kustību, iepriekš-apstrādātas koksnes skaidas tiek izspiestas presformas caurumos, veidojot augsta-blīvuma granulas. Viss process ir sadalīts četros galvenajos posmos. Pirmais posms ir izejmateriālu padeve un iepriekšēja-saspiešana. Iepriekš apstrādātas koksnes skaidas (mitruma saturs 12%-15%, daļiņu izmērs 2-5 mm) iekļūst iekārtā caur padeves tvertni un ar skrūvju padevēju tiek vienmērīgi nospiestas starp spiediena veltņiem un plakano presformu. Skrūves padeves ātrums ir regulējams, lai nodrošinātu, ka padeves ātrums atbilst nākamajam presēšanas ātrumam, izvairoties no materiāla uzkrāšanās vai nepietiekamas padeves. Vienlaikus padeves plāksne pie padeves ieejas vienmērīgi sadala izejmateriālu uz plakanas formas virsmas, sagatavojot turpmākai vienmērīgai presēšanai.
Otrais posms ir ekstrūzijas karsēšana un lignīna mīkstināšana, kas ir granulu veidošanas kodols. Plakanā matrica paliek nekustīga, savukārt motors virza 2-4 spiediena veltņus, lai lielā ātrumā grieztos caur transmisijas sistēmu. Spēcīgs ekstrūzijas spēks (parasti 10-15 MPa) tiek radīts starp spiediena veltņiem un plakano presformu. Ekstrūzijas spiedienā koksnes granulu izejmateriāls tiek ne tikai saspiests un sablīvēts, bet arī rada siltumu berzes dēļ starp daļiņām un starp daļiņām un presēšanas caurumiem, paaugstinot temperatūru līdz 70-90 grādiem. Šī temperatūra pilnībā mīkstina koksnes granulās esošo lignīnu. Lignīns, darbojoties kā dabiska saistviela, saista izkliedētās koksnes granulas, liekot pamatu turpmākai formēšanai. Ir svarīgi atzīmēt, ka berzes radītā temperatūra ir pietiekama, lai mīkstinātu lignīnu, tāpēc lielākajai daļai plakanās formas mašīnu nav nepieciešamas papildu sildīšanas ierīces, padarot tās energoefektīvas un ļoti efektīvas.
Trešais posms ir caurumu veidošana un griešana. Mīkstinātās un savienotās koksnes granulas tiek piespiedu kārtā iespiestas vienmērīgi sadalītās veidnes caurumos uz plakanas formas nepārtraukta spiediena veltņu spiediena ietekmē. Formēšanas caurumi ir cilindriski vai koniski, un diametrs ir izvēlēts atbilstoši prasībām (parasti 4-8 mm). Koksnes granulas tiek tālāk saspiestas un sablīvētas presēšanas caurumos, veidojot nepārtrauktas kolonnu formas. Kad kolonnas forma tiek izspiesta no malas cauruma otrās puses, plakanās kokskaidu granulu ražošanas iekārtas griezējs to sagriež atbilstoši iestatītajam granulu garumam, veidojot vienāda izmēra kokskaidu granulas. Griešanas ātrums ir regulējams, un daļiņu garums parasti tiek kontrolēts ar 2-4 reižu lielāku atvēruma diametru, lai atbilstu dažādām degšanas vai lietošanas prasībām.
Ceturtais posms ir gatavā produkta izvadīšana. Nogrieztās koksnes skaidas dabiski izkrīt caur izplūdes atveri, pabeidzot visu apstrādi. Dažas plakanas formas iekārtas ir aprīkotas ar vienkāršu dzesēšanas ierīci pie izplūdes atveres, lai ātri atdzesētu karstās daļiņas līdz istabas temperatūrai, neļaujot tām pasliktināties mitruma absorbcijas dēļ augstā temperatūrā. Visa procesa laikā galveno komponentu koordinācija ir ļoti svarīga: spiedrullīša pretslīdes tekstūra palielina berzi ar izejmateriālu, novēršot slīdēšanu; veidnes cauruma iekšējā siena plakanajā veidnē ir pulēta, lai samazinātu pretestību materiāla pārejai un uzlabotu daļiņu virsmas gludumu. Izpratne par šo darbības principu ļauj lietotājiem precīzāk kontrolēt izejmateriālu pirmapstrādes parametrus un iekārtu darbības parametrus, uzlabojot daļiņu kvalitāti.
Saistīts aprīkojums


par mums
Klientu apmeklējums

Goda raksts

FAQ
1. Kāda ir Flat Die Biomass granulēšanas dzirnavu aprīkojuma cena?
Tas maksā aptuveni 1 ASV dolāru, 500.00 - 25 000,00
2. Ja iekārtām ir kāda kvalitātes problēma, kā jūs to risinātu?
Mēs būsim atbildīgi par visām kvalitātes problēmām. Mainiet visas detaļas bez maksas.


